
Når du vælger mellem en stempel luftkompressor og en skrue luftkompressor , kommer beslutningen ned på tre kernefaktorer: driftscyklus, luftbehovsvolumen og budget. Som et direkte svar: stempelkompressorer er det rigtige valg til intermitterende, mindre volumen applikationer med et begrænset forhåndsbudget , mens skrueluftkompressorer er specialbygget til kontinuerlig, højvolumen industriel drift hvor energieffektivitet og oppetid over mange års drift retfærdiggør de højere kapitalomkostninger. At vælge den forkerte type til din applikation fører til for tidlig fejl, for store energiomkostninger eller kronisk undertilført luft - alle dyre problemer at løse efter installationen.
Sådan fungerer hver kompressortype
Sådan fungerer en stempelluftkompressor
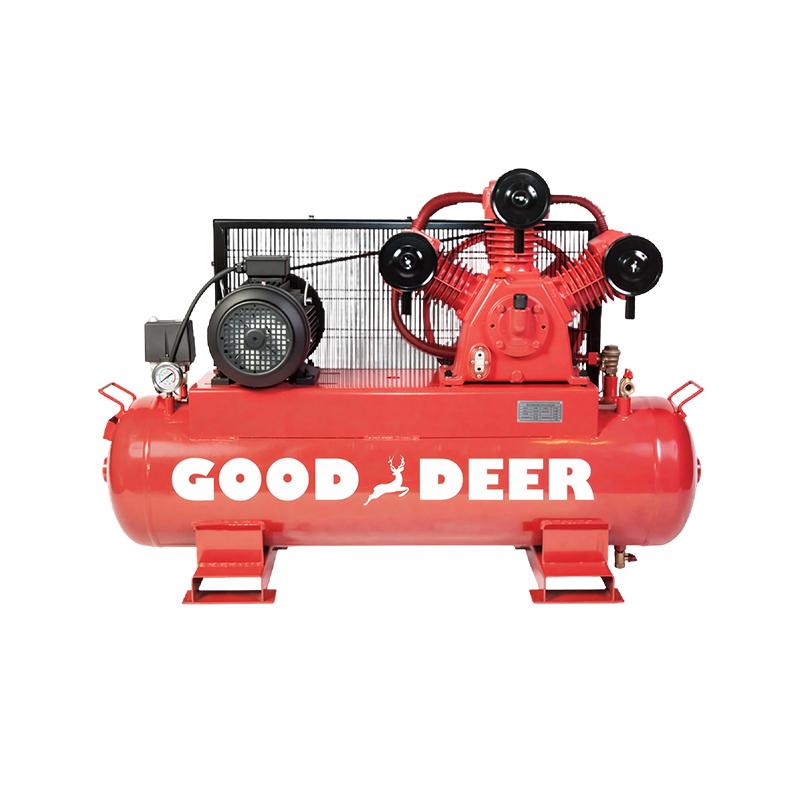
En stempelluftkompressor - også kaldet en frem- og tilbagegående kompressor - bruger et eller flere stempler drevet af en krumtapaksel til at komprimere luft inde i en cylinder. Når stemplet bevæger sig ned, trækker det luft ind gennem en indsugningsventil. Når den bevæger sig opad igen, tvinger den luft gennem en udledningsventil ind i en lagertank. Dette er en grundlæggende intermitterende, cyklisk proces : stemplet komprimerer en fast mængde luft pr. slag, lagrer den i en modtagertank, og cykler derefter af, når tanken når sit udkoblingstryk.
Stempelkompressorer er tilgængelige i et-trins konfigurationer (tryk op til 150 psi / ~10 bar ) og to-trins konfigurationer (op til 175–200 psi / 12–14 bar ), hvor luften komprimeres to gange med mellemkøling mellem trinene for højere effektivitet ved forhøjet tryk.
Sådan fungerer en skrueluftkompressor
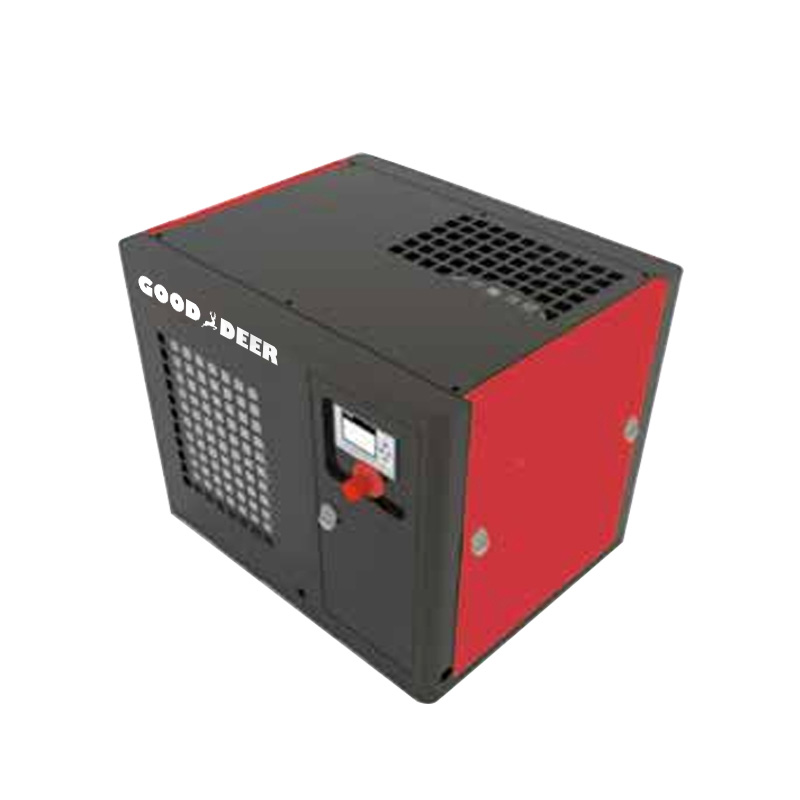
En roterende skrueluftkompressor bruger to indgribende spiralformede rotorer - en han, en hun - der roterer i modsatte retninger inde i et præcist bearbejdet hus. Når rotorerne drejer, trækkes luft ind i den ene ende, fanget i det gradvist reducerende mellemrum mellem rotorlapperne og udledes ved højere tryk fra den anden ende. Dette er en kontinuerlig kompressionsproces uden pulsering og uden behov for en modtagertank i mange applikationer. De fleste industrielle skruekompressorer er olieindsprøjtet (olie oversvømmer kompressionskammeret for at tætne spillerum, afkøle luften og smøre rotorerne), selvom oliefri varianter findes til følsomme applikationer.
Skruekompressorer kører typisk kl 100–200 psi (7–14 bar) til standard industriel brug, med specialiserede højtryksmodeller, der rækker 500 psi (35 bar) eller mere.
Stempel vs skruekompressor: Direkte specifikationssammenligning
| Parameter | Stempel luftkompressor | Skrue luftkompressor |
|---|---|---|
| Kompressionsmetode | Frem- og tilbagegående (intermitterende) | Roterende (kontinuerlig) |
| Typisk driftscyklus | 25-75 % (modelafhængig) | 100% kontinuerlig |
| Flowhastighed (FAD) | 0,5-50 CFM (lille til medium) | 10-3.000 CFM (medium til stor) |
| Driftstryk | Op til 200 psi (standard); højere med flertrins | 100-175 psi typisk; op til 500 psi specialitet |
| Energieffektivitet (specifik effekt) | Højere kW pr. CFM (mindre effektiv ved fuld belastning) | Lavere kW pr. CFM; VSD-modeller sparer op til 35 % |
| Støjniveau | 70–90 dB(A) | 60–75 dB(A) |
| Luft leveringskvalitet | Pulserende; kræver tank og efterkøler | Glat, konsekvent; minimal pulsering |
| Forhåndspris (10 hk) | $800-$3.000 | $4.000-$12.000 |
| Levetid | 5.000-10.000 timer typisk | 60.000–100.000 timer med korrekt vedligeholdelse |
| Vedligeholdelseskompleksitet | Højere (slid på ventiler, ringe, stempler) | Lavere (primært olie-, filter-, separatorskift) |
| Fodaftryk | Kompakt (med tank); bærbare muligheder tilgængelige | Større; gulvmonterede industrienheder |
Duty Cycle: Den mest kritiske differentiator
Driftscyklus er den procentdel af tid, en kompressor kan køre inden for en given periode uden at overophedes eller forårsage for tidligt slid. Det er den vigtigste enkeltfaktor, der bestemmer, hvilken kompressortype der hører hjemme i din applikation - vigtigere end pris eller mærke.
- Stempelkompressorer i forbrugerkvalitet bærer typisk en 50 % driftscyklus — de skal hvile, så længe de løber. En kompressor vurderet til 50 % driftscyklus, der kører 8 timer om dagen, kan kun komprimere aktivt i 4 af disse timer.
- Industrielle stempelkompressorer (heavy-duty to-trins modeller) kan nå 75% arbejdscyklus , velegnet til krævende værksteder, men kræver stadig køleperioder.
- Roterende skruekompressorer operere kl 100% arbejdscyklus på ubestemt tid. De er designet til kontinuerlige produktionsmiljøer, hvor kompressoren kører hele dagen, hver dag.
At køre en 50 %-klassificeret stempelkompressor ved 90 % driftscyklus i en produktionsindstilling reducerer ikke kun effektiviteten – det ødelægger maskinen. Overophedede cylindervægge, rillede stempler og brændte ventilplader er det forudsigelige resultat. Det er derfor enhver applikation, der kræver mere end 6-7 timers daglig kompressordriftstid bør standard til en skruemaskine, medmindre der er en tvingende grund til andet.
Energieffektivitet og driftsomkostninger over tid
Forhåndskøbsprisen er kun en brøkdel af en kompressors samlede ejeromkostninger. Energi tegner sig typisk for 70-80 % af en kompressors levetidsomkostninger i kontinuerlig industriel brug, stigende vedligeholdelse og kapitaludgifter. Det er her skruekompressorer opnår en afgørende langsigtet fordel.
Specifik kraft: effektivitetsbenchmark
Specifik effekt (kW pr. 100 CFM output) er standardeffektivitetsmetrikken. Moderne skruekompressorer med fast hastighed leverer ca 15–18 kW pr. 100 CFM , mens equivalent piston compressors typically require 20–25 kW pr. 100 CFM ved sammenlignelige tryk. I industriel skala oversættes denne forskel til tusindvis af dollars i årlige elbesparelser.
Variable Speed Drive (VSD) skruekompressorer
Den mest markante energiudvikling i trykluft er VSD-skruekompressoren (også kaldet variabel frekvensdrev, VFD), som modulerer motorhastigheden for at matche luftbehovet i realtid i stedet for at køre med fast hastighed og aflæsse, når efterspørgslen falder. I anlæg med variabel luftbehov - som beskriver de fleste produktionsoperationer - VSD skruekompressorer reducerer energiforbruget med 20-35 % kontra alternativer med fast hastighed. På en 50 hk kompressor, der kører 6.000 timer om året ved $0,12/kWh, repræsenterer en energibesparelse på 30 % ca. $8.000-$12.000 om året i reducerede eludgifter.
Stempelkompressor Effektivitet Virkelighed
Stempelkompressorer spilder energi under deres aflæsnings- og tomgangsfaser. Mange forbruger- og letindustrielle modeller har slet ingen aflastningsmekanisme - motoren stopper simpelthen og genstarter, hvilket forårsager høj startstrøm ved hver cyklus. Hyppige starter forringer motorviklinger og øger elektriske behovsafgifter. Til intermitterende brug er denne ineffektivitet acceptabel; til kontinuerlig brug gør det driftsøkonomien uholdbar.
Vedligeholdelseskrav og langsigtet pålidelighed
Vedligeholdelse af stempelluftkompressor
Stempelkompressorer har flere slidkomponenter - ventiler, stempelringe, cylindervægge, plejlstænger og håndledsstifter oplever alle mekanisk belastning ved hvert slag. Typiske vedligeholdelsesintervaller og handlinger omfatter:
- Hver 500 timer: Kontroller og udskift indsugningsfilteret; dræn tank fugt; efterse remspændingen (remdrevne modeller).
- Hver 1.000 timer: Skift kompressorolie (smurte modeller); efterse ventiler for kulstofopbygning eller beskadigelse.
- Hver 2.000-3.000 timer: Ventiludskiftning — et almindeligt fejlpunkt. Reed-ventiler revner og mister effektivitet, hvilket forårsager reduceret udgangstryk og øget strømforbrug.
- Hver 5.000-8.000 timer: Fuldt eftersyn potentielt påkrævet - stempelringe, inspektion af cylinderboring, udskiftning af lejer.
Ventilfejl er den hyppigste uplanlagte vedligeholdelseshændelse på stempelkompressorer. En enkelt revnet udledningsventil på en to-trins maskine kan eliminere 30–40 % af udgangskapaciteten mens maskinen fortsætter med at køre og forbruger strøm - en skjult ineffektivitet, som mange operatører ikke opdager, før ydeevneproblemer bliver akutte.
Vedligeholdelse af skrueluftkompressor
Skruekompressorer har langt færre sliddele i selve kompressionselementet. Rotorprofilerne er designet til langsigtet frigangsstabilitet, og olieindsprøjtningssystemet håndterer smøring og tætning kontinuerligt. Standard vedligeholdelse for en olieindsprøjtet skruekompressor inkluderer:
- Hver 1.000-2.000 timer: Udskiftning af luft/olieudskillerelement; oliefilter udskiftning; udskiftning af luftindtagsfilter.
- Hver 4.000-8.000 timer: Fuldt olieskift (syntetisk olie forlænger intervallerne); køler inspektion og rengøring.
- Hver 20.000-40.000 timer: Airend (rotorelement) eftersyn eller udskiftning — den største kapitalvedligeholdelsesbegivenhed.
Den eftersyn af luftenden er dyrt - $ 3.000 til $ 15.000 afhængigt af kompressorstørrelse - men ved 20.000 timer repræsenterer det en langt lavere vedligeholdelsesomkostning pr. driftstime end de kumulative dele og arbejdskraft på en stempelmaskine i samme periode.
Luftkvalitetsovervejelser
Den quality of compressed air — oil content, moisture, particulates — matters critically in applications like painting, food processing, pharmaceutical manufacturing, electronics assembly, and medical equipment.
- Oliesmurte stempelkompressorer indføre olieaerosoler i luftstrømmen. Restolieindhold ved udløbet er typisk 3-5 ppm uden nedstrømsfiltrering, og højere hvis ringe er slidte. Velegnet til almindeligt butiksluft- og pneumatisk værktøj; ikke egnet til maling eller kontakt med fødevarer uden korrekt filtrering.
- Skruekompressorer med olieindsprøjtning opnå 2-3 ppm olieoverførsel med et standard skilleelement i god stand. Med højeffektive koalesceringsfiltre nedstrøms kan dette reduceres til 0,01 ppm — egnet til de fleste industrielle kvalitetsstandarder.
- Oliefri skruekompressorer eliminer olie fra kompressionskammeret helt og lever Klasse 0 luft ifølge ISO 8573-1 — den standard, der kræves i halvlederfabrikker, aftapningslinjer for fødevarer og drikkevarer og farmaceutiske renrum. Disse enheder koster 40-80 % mere end tilsvarende olieinjicerede modeller og kræver mere intensiv vedligeholdelse af deres tørre rotorbelægninger.
- Oliefri stempelkompressorer (PTFE-belagte ringe, ingen smøring i cylinderen) giver oliefri luft ved lavere strømningshastigheder og er almindelige i tandlæge-, laboratorie- og mindre medicinske applikationer.
Hvilke applikationer passer til hver kompressortype
| Ansøgning | Anbefalet type | Årsag |
|---|---|---|
| Hjemmegarage / gør-det-selv-værksted | Stempel | Lav arbejdscyklus; lavt volumen; lave omkostninger berettiget |
| Bilkarosseriværksted | Stempel (small shop) / Screw (busy shop) | Afhænger af antal pladser og timers brug af luft |
| Dækbutik/servicecenter | Skrue | Højt cyklusantal; kontinuerlig efterspørgsel fra flere pladser |
| Fremstilling / samlebånd | Skrue | 100% arbejdscyklus; consistent pressure critical |
| Sandblæsning / slibende arbejde | Skrue or heavy-duty piston | Høj efterspørgsel efter CFM; stemplet levedygtigt, hvis køretiden er begrænset |
| Mad- og drikkevareproduktion | Oliefri skrue | ISO 8573 Klasse 0 luft påkrævet; løbende pligt |
| Tandlægekontor | Oliefrit stempel eller oliefrit rulle | Lavt flow, oliefri luft; intermitterende efterspørgsel |
| Byggeplads (bærbar) | Stempel (portable diesel or electric) | Bærbarhed afgørende; intermitterende brug af værktøj |
| Højtryksapplikationer (>200 psi) | Flertrins stempel | Flertrins stempel can reach 3,000–6,000 psi for PET blow molding, breathing air |
Samlede ejeromkostninger: Et 10-årigt eksempel
For at gøre den økonomiske sammenligning konkret, overveje en 10 hk kompressor kører 2.000 timer om året i 10 år til en elpris på 0,12 USD/kWh:
| Omkostningskategori | Stempel Compressor | Skrue Compressor (Fixed Speed) | Skrue Compressor (VSD) |
|---|---|---|---|
| Købspris | $2.000 | $7.500 | $11.000 |
| 10 års energiomkostning | ~$26.400 | ~$21.600 | ~$15.600 |
| 10 års vedligeholdelse | ~$6.000 (ventiler, ringe, ombygninger) | ~$4.500 (olier, filtre, separator) | ~$5.000 (olier, filtre, VSD-service) |
| 10 års samlede omkostninger | ~$34.400 | ~$33.600 | ~$31.600 |
Den data illustrates a counterintuitive reality: ved selv moderate driftstimer opvejes stempelkompressorens lavere indkøbspris fuldstændigt af højere energi- og vedligeholdelsesomkostninger inden for 3-5 år . Ved højere driftstimer (4.000–6.000 timer pr. år, typisk i skiftproduktion), udvides afstanden dramatisk til fordel for skruekompressoren.
Korrekt dimensionering af din kompressor
Underdimensionering af en kompressor - uanset om det er stempel eller skrue - er lige så skadeligt som at vælge den forkerte type. Disse trin sikrer korrekt størrelse:
- Beregn det samlede luftbehov (CFM). Liste hvert pneumatisk værktøj og hver proces, noter dets CFM-forbrug og brugsfaktor (hvor meget af tiden det rent faktisk kører), og summer den samtidige efterspørgsel. Tilføj en 25–30 % sikkerhedsmargin for fremtidig udvidelse og systemlækager (lækage i typiske industrielle systemer er årsag til 20–30 % af trykluftproduktionen ).
- Bestem det nødvendige tryk. Størrelse til det højeste trykkrav i dit system. Hver 2 psi overtryk over det nødvendige koster ca 1 % i energi . Undgå overdimensioneret tryk kun for komfort.
- Vurder duty cycle. Hvis beregninger af det samlede luftbehov viser, at kompressoren skal køre mere end 70 % af tiden, skal du flytte en størrelse op eller skifte til en skruekompressor.
- Tag højde for højden. Ved højder over 1.000 m (3.300 fod) falder lufttætheden, og kompressorens output (CFM) falder proportionalt. En kompressor, der leverer 100 CFM ved havoverfladen, må kun levere 85–90 CFM ved 1.500 m .
- Inkluder nedstrømsbehandling i systemdesignet. Tørretumblere (kølede eller tørremiddel), filtre og afløbsfælder skal dimensioneres, så de passer til kompressorens output, ikke tilføjet som eftertanke. En underdimensioneret tørretumbler på en korrekt størrelse kompressor efterlader dig med våd luft - en hyppig og dyr forglemmelse.
Når en stempelkompressor stadig er det rigtige svar
På trods af de langsigtede effektivitetsfordele ved skruekompressorer, forbliver stempelmaskiner det rigtige valg i flere veldefinerede situationer:
- Krav til meget højt tryk (>200 psi): Flertrins stempelkompressorer kan nå 3.000–6.000 psi til påfyldningsstationer for åndedrætsluft, blæsning af PET-flasker og hydraulisk akkumulatoropladning - tryk, som standard industrielle skruekompressorer ikke kan opnå.
- Brug af bærbart og eksternt websted: Dieseldrevne bærbare stempelkompressorer forbliver standarden for konstruktion, brøndboring og fjerntliggende rørledningsarbejde, hvor facilitetens infrastruktur ikke eksisterer.
- Ægte periodisk brug (under 4 timer om dagen): Et lille værksted, der bruger luft i 30-60 minutter om dagen, behøver ikke en skruekompressor. En kvalitets 60-gallon to-trins stempelmaskine vil fungere pålideligt i årtier under disse forhold.
- Ekstremt begrænsede kapitalbudgetter: Når kapitalen virkelig er begrænset, og driftsforholdene er inden for driftscyklusgrænserne, kan en stempelkompressor bygge bro over kløften – forudsat at operatøren forstår og respekterer dens driftscyklusklassificering.